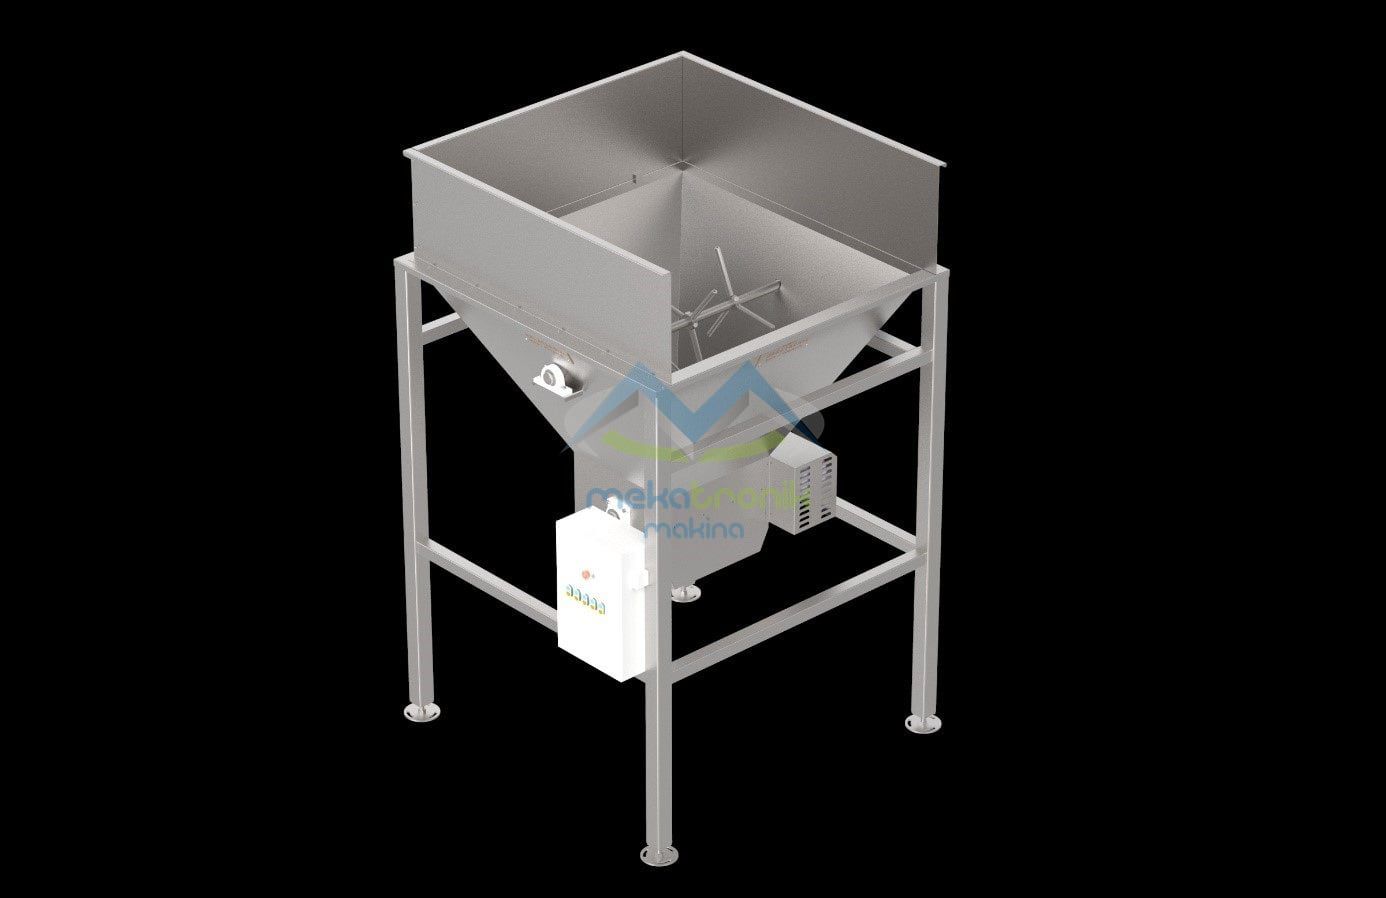
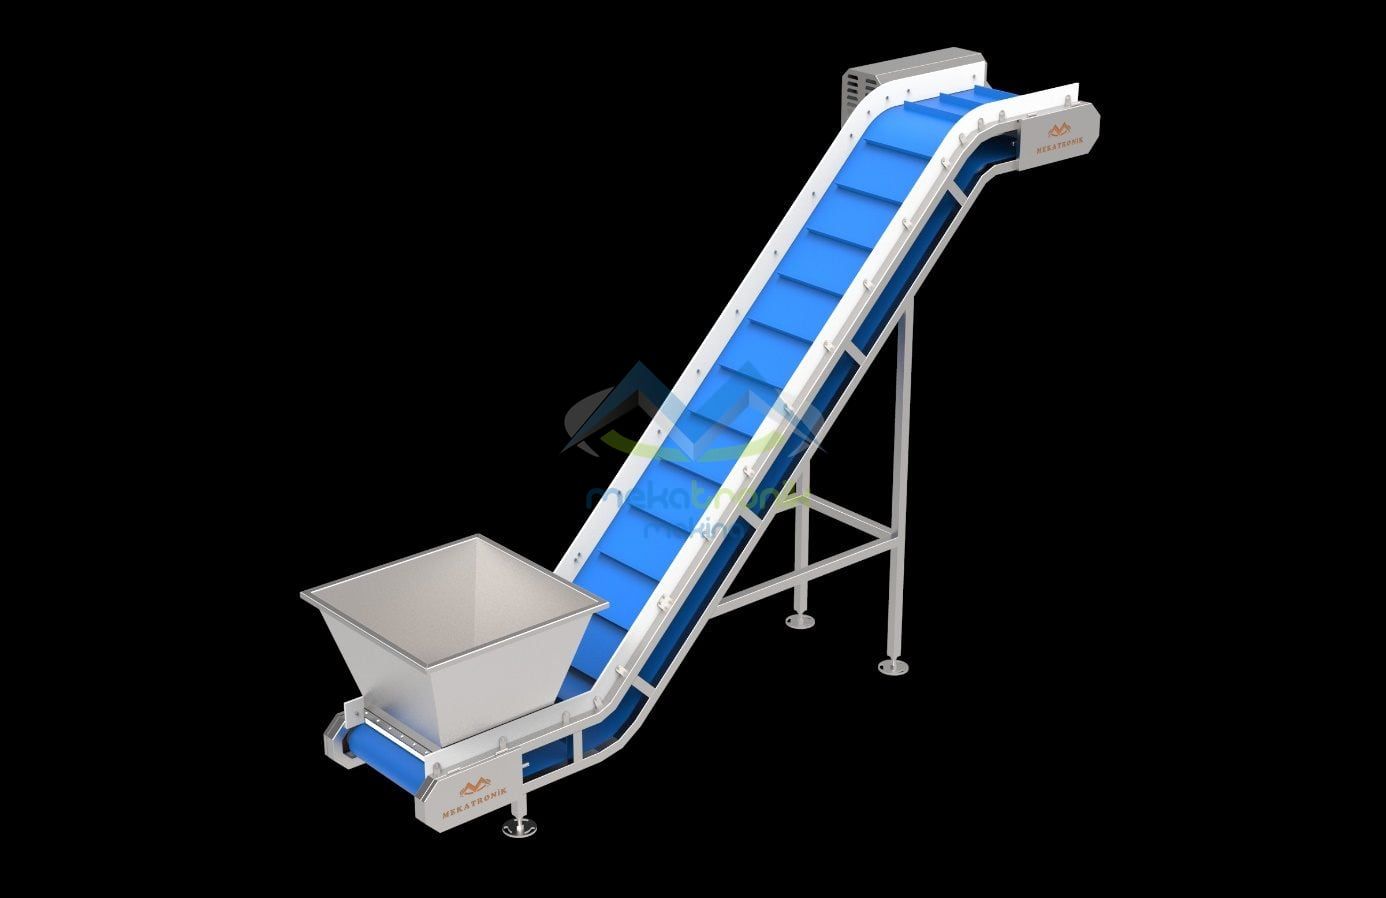
En una tolva de dosificación con agitadores ningún ajuste aislado decide el caudal. La alimentación a la línea es el resultado de la velocidad de la banda, de lo rápido que los agitadores deshacen los bloques y de la cantidad de producto que hay en la tolva. Por eso la misma máquina no se opera con los mismos valores para todos los productos. La tolva de dosificación con agitadores lleva una banda cuya velocidad se regula con variador de frecuencia, de modo que el ajuste se hace en planta para el producto que se tenga delante.
01
¿Por qué cambia el caudal según el producto?
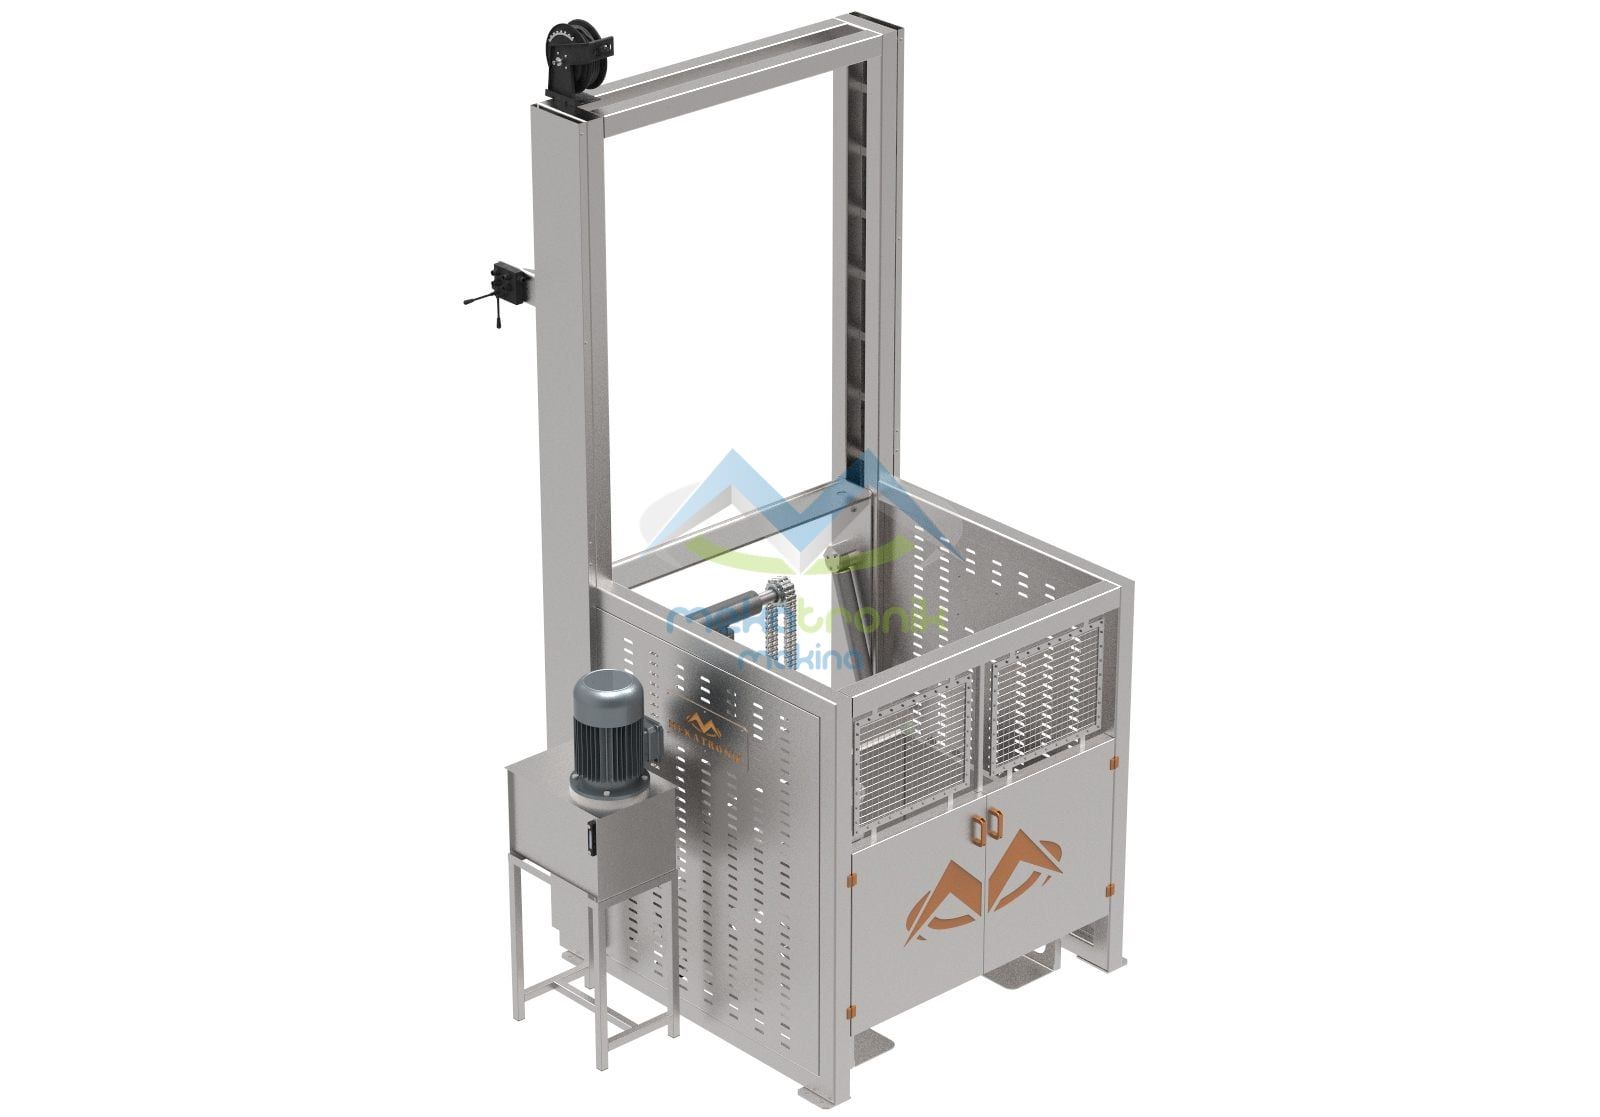
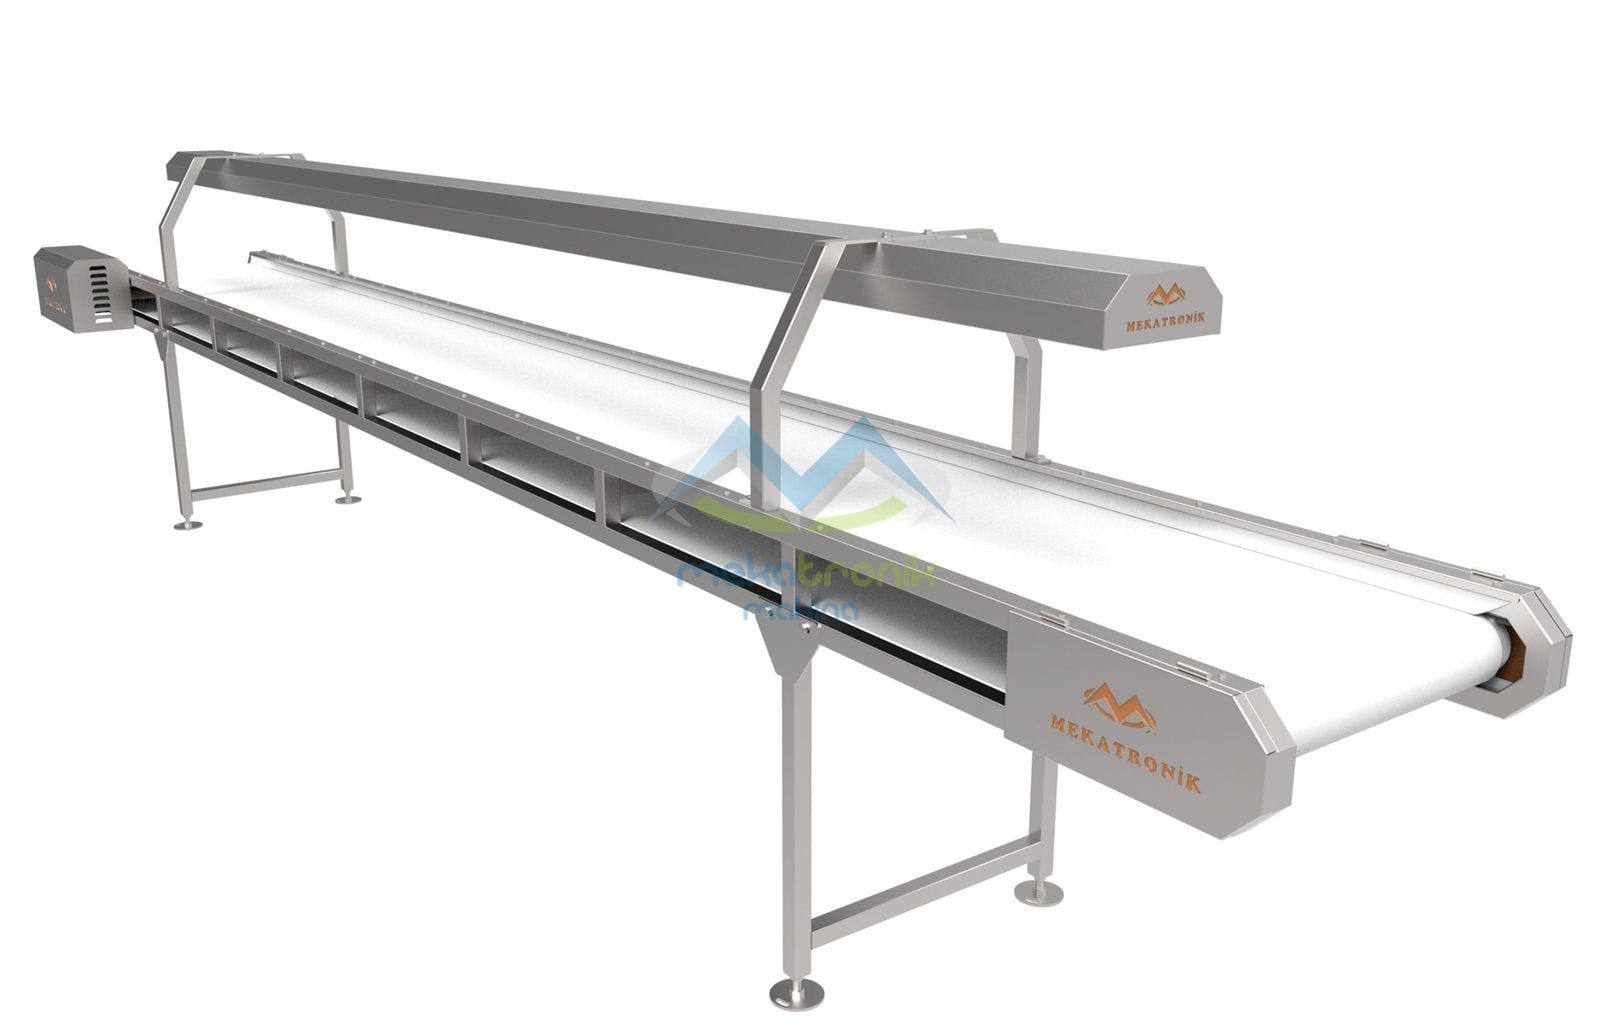
La tolva recibe el producto que llega en gran cantidad y en bloques desde el volcador de cajas. Los agitadores del interior dividen los bloques en trozos más pequeños y la banda lleva el producto al transportador. Cuanto más pegajoso y apelmazado es el producto, más trabajo necesitan los agitadores; cuanto más suelto, más fácil es formar una capa uniforme sobre la banda.
En las pasas, la humedad y la pegajosidad varían de un lote a otro y según la época de cosecha, tanto en Perú como en España. Un producto que fluye bien un día puede llegar en bloques grandes al siguiente. Por eso el caudal se lee del producto del día y no de una tabla fija.
02
¿Qué ajustes determinan el caudal?
- 01Velocidad de la banda: se regula con el variador de frecuencia y decide directamente la alimentación de la línea.
- 02Trabajo de los agitadores: determina la rapidez con que se rompen los bloques; los bloques que no se rompen quedan sobre la banda.
- 03Llenado de la tolva: el ritmo de volcado del volcador de cajas cambia la cantidad en la tolva; una tolva demasiado llena exige a los agitadores y una casi vacía corta la alimentación.
- 04Modo de control: la máquina puede trabajar sola con su mando manual electrónico o, con control por PLC, gestionarse junto con el resto de la línea.
Estos cuatro ajustes dependen entre sí. Subir solo la velocidad de la banda no sirve mientras haya bloques en la tolva: se acumulan sobre la banda y alimentan de forma irregular a la máquina siguiente.
03
¿Qué se observa según el comportamiento del producto?
La tabla no da cifras; indica qué mirar en planta. Los valores exactos dependen del producto, del lote y de la capacidad de la línea, y se confirman en la oferta.
| Observación | Causa probable | Primera comprobación |
|---|---|---|
| Pasan bloques por la banda | Los agitadores no los deshacen a tiempo, tolva demasiado llena | Reducir el ritmo de volcado y bajar el nivel de la tolva |
| La banda va a veces llena y a veces vacía | Alimentación irregular, el producto hace puente | Mantener estable el nivel de la tolva, volcar en porciones menores y más frecuentes |
| La máquina siguiente trabaja en vacío | Velocidad de banda inferior a la que pide la línea | Subir la velocidad por pasos y vigilar la capa |
| La máquina siguiente se desborda | Velocidad alta o capa gruesa | Bajar la velocidad por pasos |
| El producto se pega a los agitadores | Puede haber salido humedad o azúcar a la superficie | Revisar el lote y su tiempo de reposo |
04
¿Cómo se ajusta en planta?
Cambiar una sola variable cada vez acelera el trabajo. Con el ritmo de volcado fijo, se modifica la velocidad de la banda en pasos pequeños; así es más fácil saber qué ajuste produjo cada efecto.
- 01Anotar el tipo de producto y el estado de apelmazamiento del día.
- 02Cambiar la velocidad de la banda en pasos pequeños y mirar la capa al final de la banda tras cada uno.
- 03Si pasan bloques, corregir antes el ritmo de volcado y el nivel de la tolva que subir la velocidad.
- 04Registrar el valor encontrado junto con el tipo de producto y confirmarlo de nuevo cuando cambie el producto o el lote.
El cuerpo y las superficies de la tolva en contacto con el producto son de acero inoxidable AISI 304, con AISI 316 opcional según el proceso. Conviene revisar el interior de la tolva y la zona de los agitadores al final de cada turno, porque la acumulación de producto pegado es una de las causas que alteran el caudal al día siguiente.
05
¿Dónde encaja la tolva en la línea?
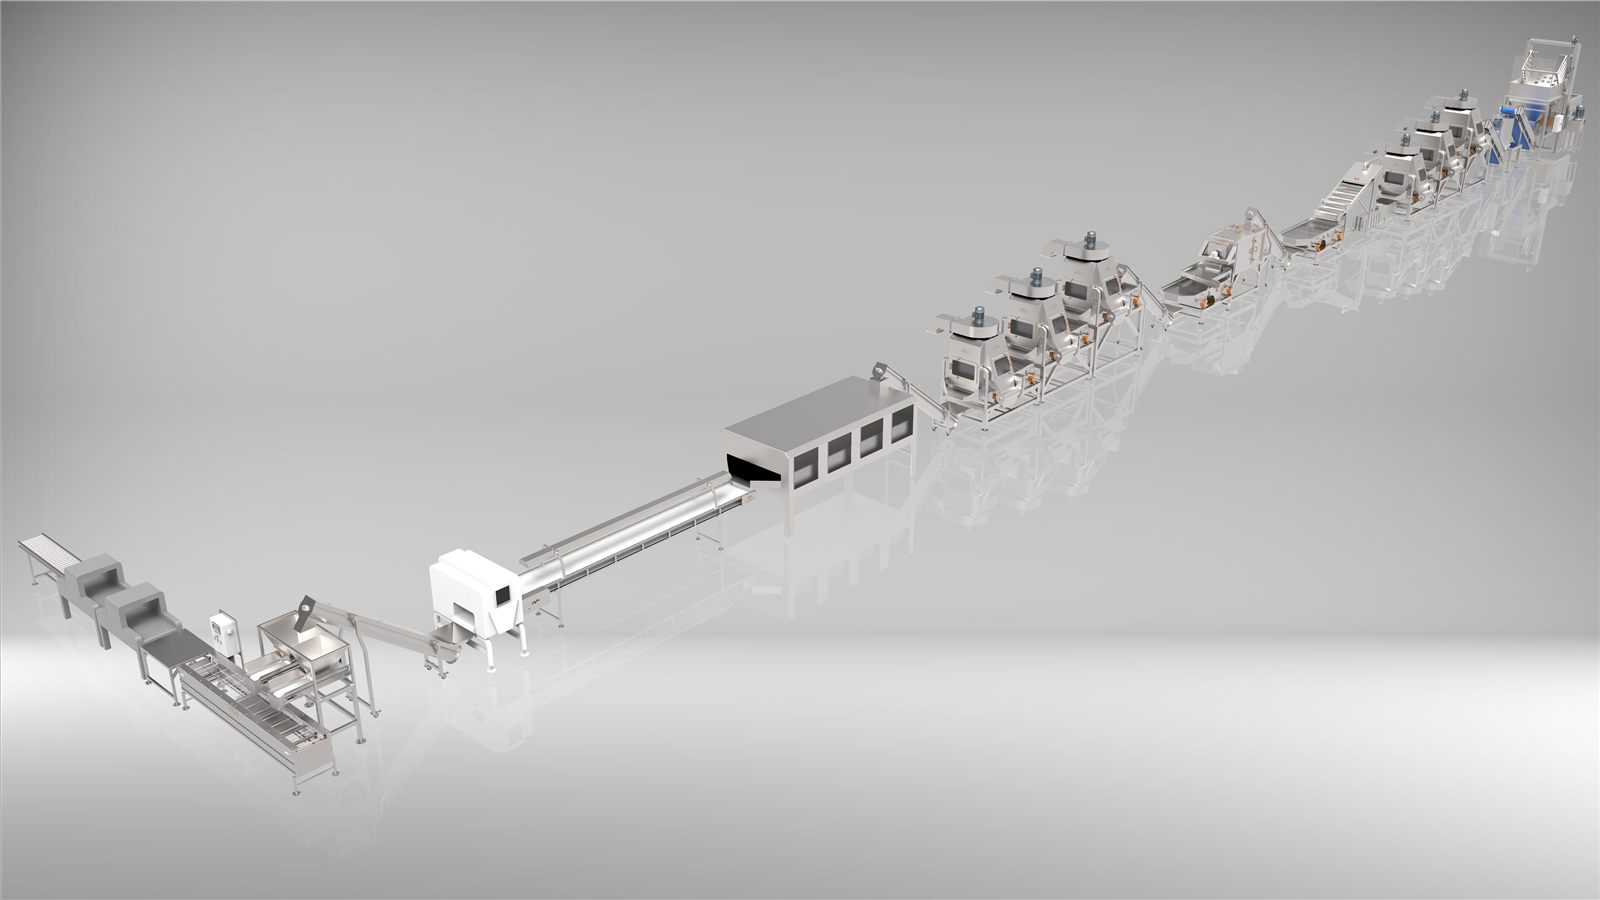
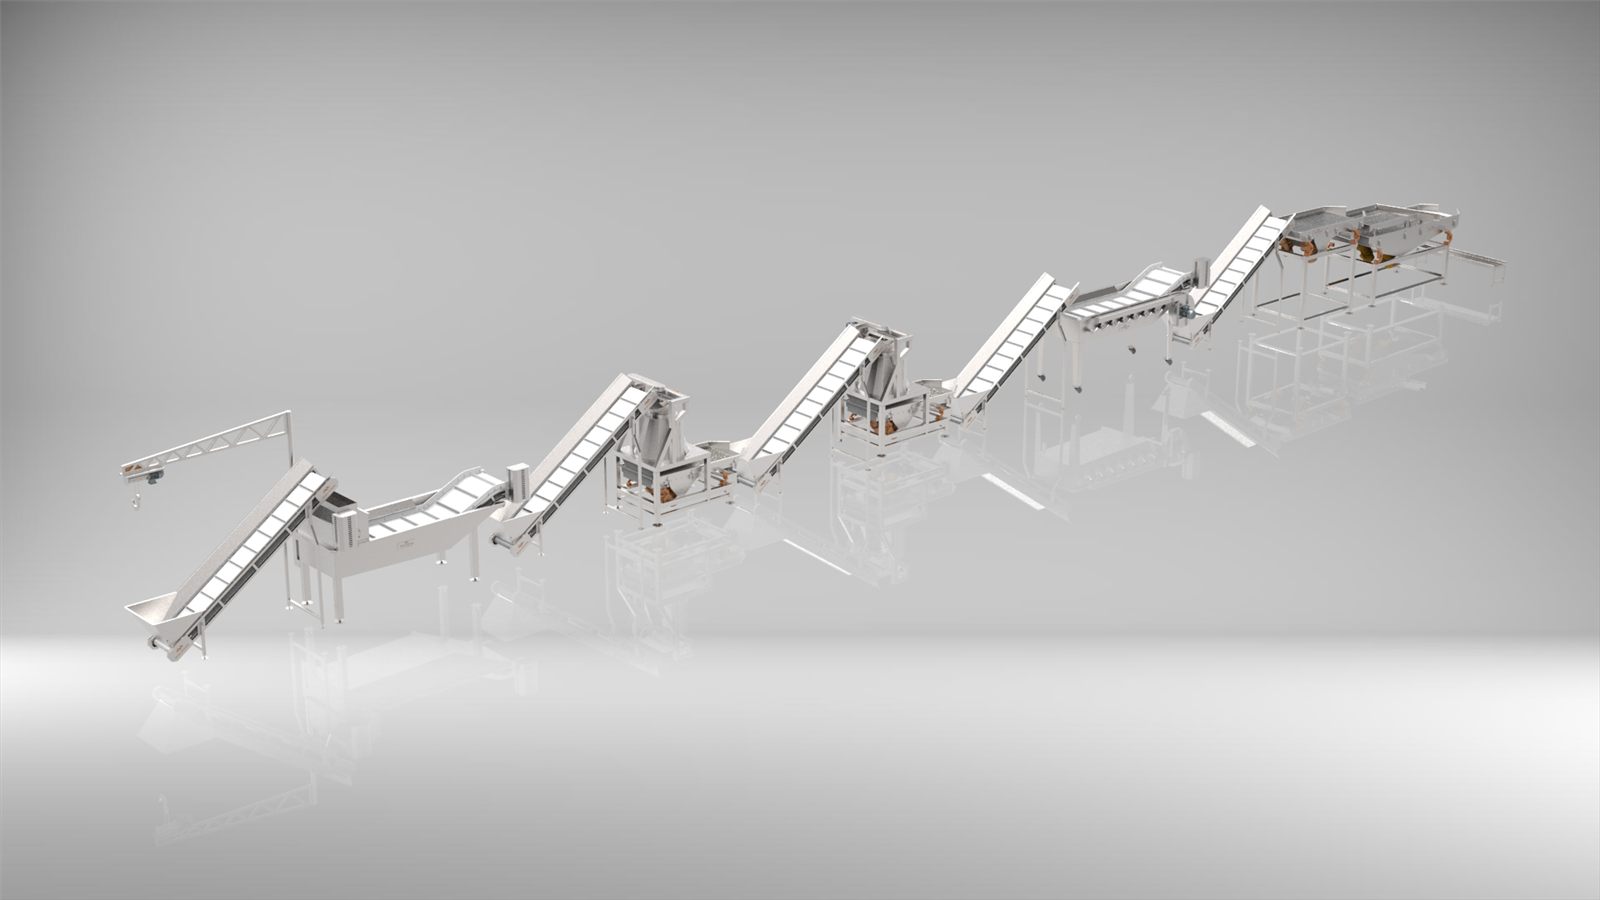
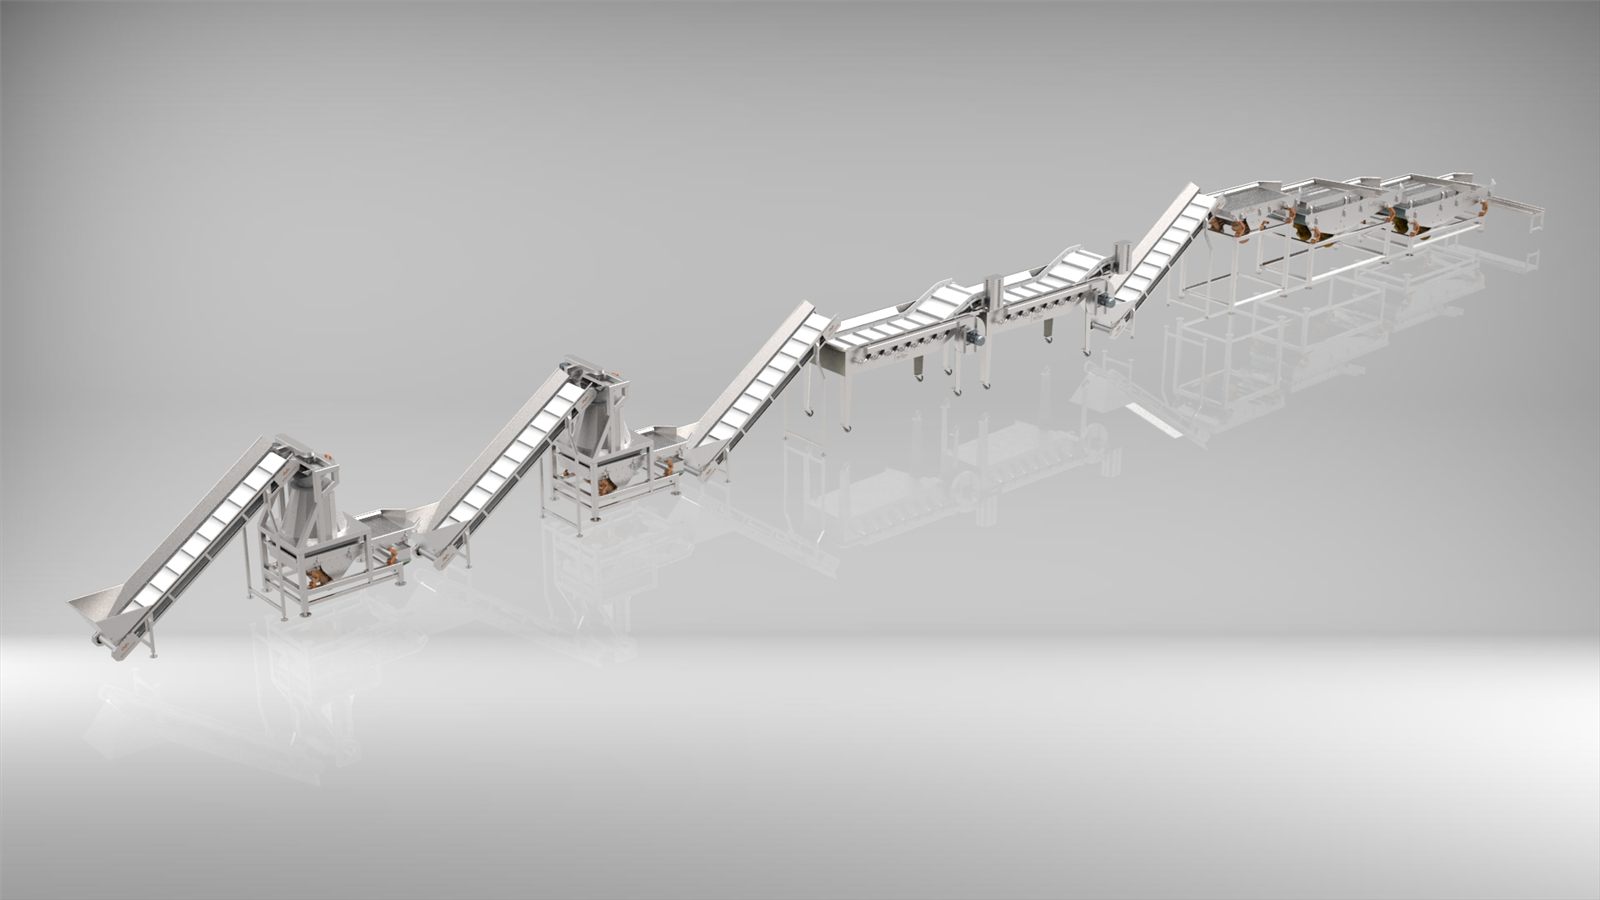
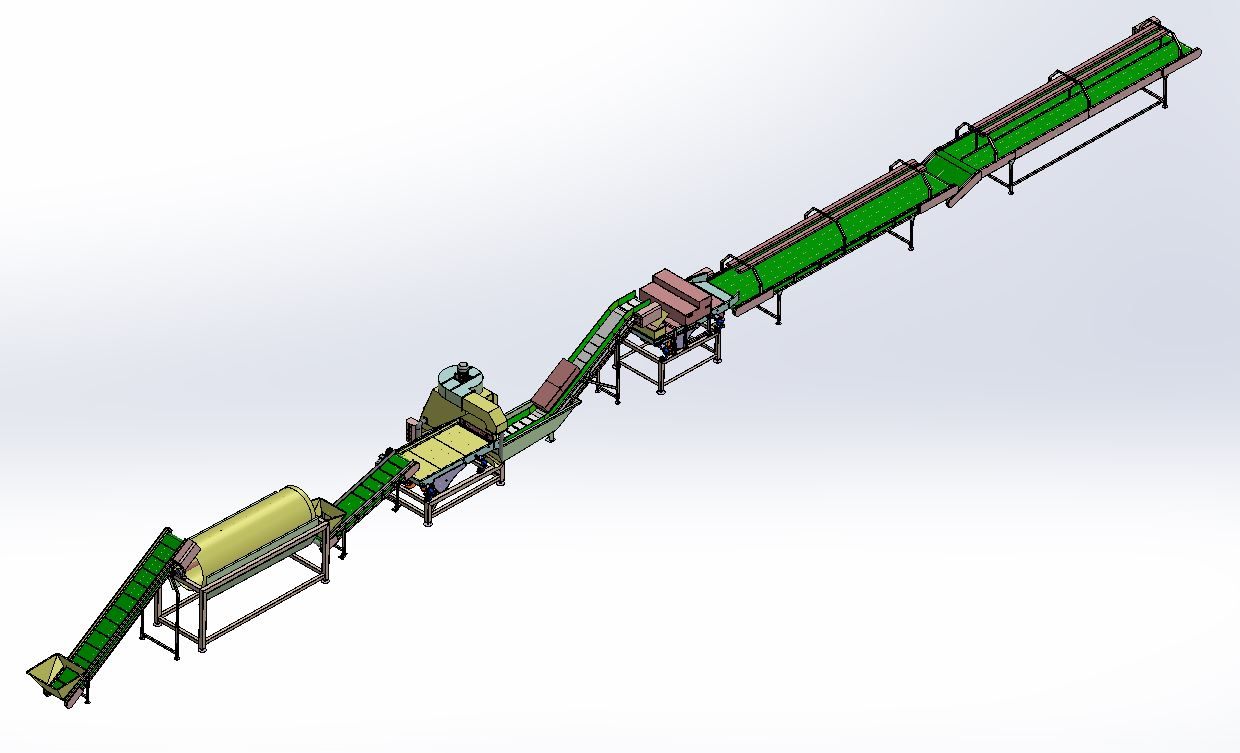
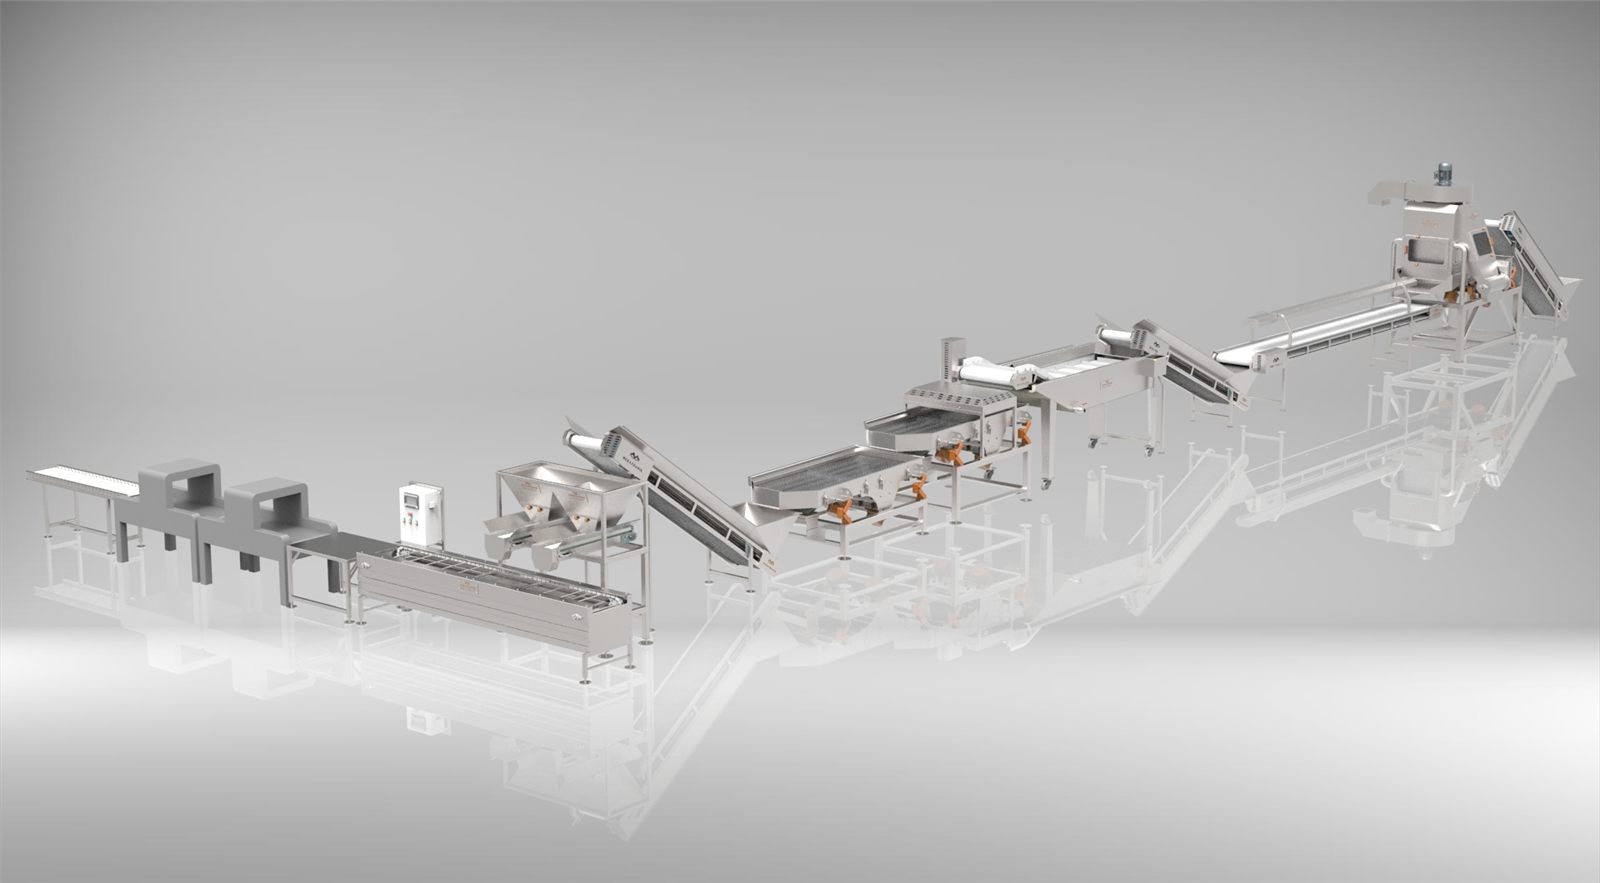
En la línea de procesamiento de pasas, la tolva regula la alimentación entre el volcador de cajas y el transportador. Si esta etapa es irregular, todas las estaciones posteriores, como el lavado y la selección, heredan la misma irregularidad. La capacidad se define para cada proyecto, y el tamaño y la velocidad de la tolva se eligen según el flujo total de la línea.
Siguiente paso: indique en el formulario de oferta el tipo de producto, lo apelmazado que llega y el flujo objetivo de la línea, y se confirmará junto el ajuste de la tolva y su lugar en la línea.